| Industrie | Luft- und Raumfahrt – Herstellung von Gasturbinentriebwerken |
| Teil | Turbinen-Blisk (Bladed Disk Assembly) |
| Material | Inconel 718 – ausscheidungsgehärtete Nickel-Superlegierung |
| Abmessungen | φ480 × 85 mm (Blattabschnitt: 52 Luft- und Raumfahrtblätter, Höhe jeweils 32 mm) |
| Schlüsselherausforderung | 52 konturierte aerodynamische Blätter mit einer Profiltoleranz von ±0,03 mm auf Oberflächen, die mit Standardwerkzeugen nicht zugänglich sind |
| Vorlaufzeit | 8-wöchige Lieferung bei 6-teiligem Erstartikelset |
| Ergebnis | 100 % First-Pass-Rendite; alle Klingen innerhalb einer Profiltoleranz von ±0,02 mm; CMM-Zertifizierung geliefert |
Hintergrund
Die Turbinen-Blisk ist eine der anspruchsvollsten Präzisionskomponenten im Luft- und Raumfahrtantrieb – eine aus einem Stück gefertigte Baugruppe mit 52 konturierten aerodynamischen Schaufeln und einer zentralen Scheibennabe. Inconel 718 wird wegen seiner außergewöhnlichen Hochtemperaturfestigkeit und Korrosionsbeständigkeit ausgewählt, aber seine geringe Wärmeleitfähigkeit (ungefähr 1/10 der von Aluminium) macht die Spanabfuhr und das Wärmemanagement zu kritischen Fehlerquellen während der Bearbeitung. Ein großer asiatischer Gasturbinen-OEM benötigte 6 Blisk-Prototypen für ein neues Kleintriebwerksprogramm mit Schaufelprofiltoleranzen von ±0,03 mm und einer Oberflächengüte Ra ≤ 0,8 μm an den Schaufelblattabschnitten.
Technische Herausforderungen
Inconel 718 mit geringer Wärmeleitfähigkeit: Die Schneidwärme konzentriert sich an der Werkzeugspitze, was bei falschen Parametern zu schnellem Werkzeugverschleiß und möglicher Kaltverhärtung des Werkstücks führt
52 konturierte Schaufelblattoberflächen: Jedes Schaufelblatt erfordert eine simultane 5-Achsen-Konturierung mit komplexen Vor- und Nachlaufwinkeln – keine zwei Schaufeln sind in der 3D-Ausrichtung identisch
Blattwurzelüberblendung: Beim Übergang vom Schaufelblatt zur Wurzelplattform müssen die Oberflächenkontinuität und der spezifizierte Kehlradius gewahrt bleiben – entscheidend für die Ermüdungslebensdauer
Eigenspannungsmanagement: Inconel 718 neigt zu plastischer Verformung unter der Oberfläche; Falsche Schnittparameter führen zu Zugeigenspannungen, die zu Ermüdungsrissen während des Betriebs führen
Zugänglichkeit des KMG: Das Schaufelblatt ist zu schmal für Kontaktmessungen. Zur vollflächigen Verifizierung war eine berührungslose optische Abtastung erforderlich
Lösung – Tiz3020 + dedizierter Prozess Technische
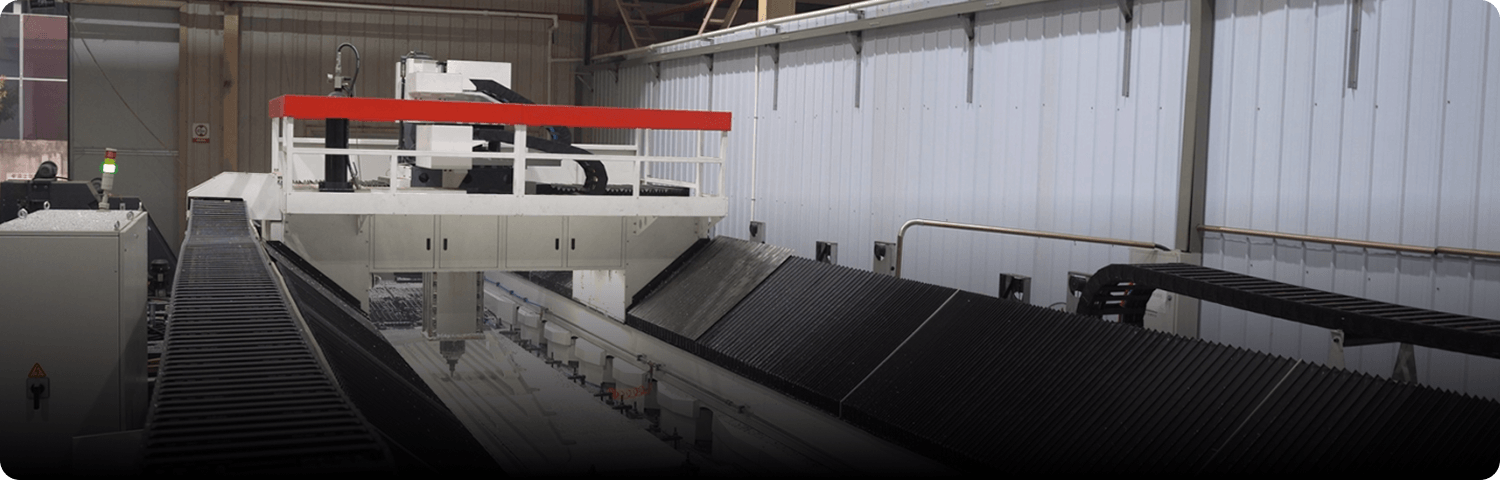
Fuxing Technology wählte für diesen Auftrag die auf Titan spezialisierte 5-Achsen-Portalfräsmaschine Tiz3020 – die hochstabile BT50-Spindel, die präzise Servosteuerung und die Hochdruckkühlung durch die Spindel (beim Tiz3020) derselben Maschine erwiesen sich für Inconel als gleichermaßen effektiv. Die wichtigsten Anpassungen waren:
Schaufelkonturprogrammierung: UG/NX 5-Achsen-Simultankonturierung mit optimierten Vorlauf-/Nachlauf- und Seitenschnittwinkeln, um eine konstante Spandicke über das gesamte Schaufelblatt hinweg aufrechtzuerhalten
Hochdruckkühlung: 15 MPa Flut durch die Spindel, gerichtet auf die Schnittstelle zwischen Werkzeug und Werkstück – wichtig für Inconel, um Wärme aus der Scherzone abzuleiten
Zweistufige Schruppstrategie: HSM-Schruppen (40 % Zustellung, 2 mm Tiefe), gefolgt von Vorschlichtdurchgängen vor abschließenden Schlichtschnitten – Reduzierung der Restspannung ohne Einbußen bei der Zykluszeit
Werkzeugauswahl: CVD-beschichtete Hartmetall-Schaftfräser (0,5 mm Eckenradius) für Schlichtdurchgänge; Diamantbeschichtete Werkzeuge zum Schruppen – 8-teiliger Werkzeugsatz pro Blisk
Optische KMG-Verifizierung: Optischer ZEISS ATOS 3D-Scanner zur vollflächigen Profilabweichungskartierung – über 10.000 Messpunkte pro Schaufelblatt
Ergebnisse
Alle 6 Blisks bestanden die CMM-Inspektion mit einer 100-prozentigen Ausbeute beim ersten Durchgang. Klingenprofiltoleranz: ±0,018 mm (besser als ±0,030 mm Spezifikation). Oberflächengüte: Ra 0,65 μm auf Tragflächenabschnitten (besser als die Ra 0,8 μm-Spezifikation). Alle 52 Schaufeln pro Scheibe erfüllten die ermüdungskritischen Anforderungen an die Oberflächenintegrität. Mit jedem Stück werden eine CMM-Zertifizierung und eine AS9102 FAI-Dokumentation geliefert. Der Kunde gab innerhalb von 4 Monaten einen Nachauftrag für eine 50-teilige Produktionscharge auf

Bei Fragen können Sie sich gerne an uns wenden. Wir helfen Ihnen gerne weiter!
Wir freuen uns auf die Zusammenarbeit mit Ihnen.
Nehmen Sie Kontakt auf

Feiyin-Werkzeugmaschine
Kontaktieren Sie uns
Verkaufsgespräch: +86 025 8495 0091
Verkaufsgespräch: +86 025 8495 0092
E-Mail: 13585111064@163.com
WeChat: +86 135 8511 1064
Adresse:
 TR
 RU
 ES
 FR
 EN

